Branchennachrichten
Heim / Nachricht / Branchennachrichten / Warum die hausinterne Formenkonstruktion für die Qualität und Lieferzeit kundenspezifischer Gummiteile wichtig ist


2026-10-26
Ein Käufer der Stufe 1 sendet eine technische Änderungsmitteilung für eine formgepresste Gummitülle: Wandstärke um 0,3 mm erhöht, Härteziel von 60 auf 65 Shore A verschoben. Wenn der Lieferant diese Überarbeitung an eine externe Werkzeugwerkstatt weiterleitet, wartet der Käufer eine Woche auf ein Angebot und zwei weitere auf das geänderte Werkzeug. Wenn der Lieferant die Form im eigenen Haus entwirft und bearbeitet, wird die Revision normalerweise innerhalb von 48 Stunden angeboten und die ersten Testteile sind in fünf Tagen auf dem Prüfstand. Diese Lücke ist der Grund Eigener Formenbau ist entscheidend für die Qualität und Lieferzeit kundenspezifischer Gummiteile.
Bei einer maßgefertigten Gummikomponente ist die Form kein Produktionsdetail; es ist die Produktdefinition. Kavitätsgeometrie, Schwindungskompensation, Entlüftung, Gratnuten und Trennfugenposition entscheiden darüber, ob das Teil abdichtet, passt und seinen Arbeitszyklus übersteht. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), ein Gummihersteller in Jiaxing mit mehr als 250 Mitarbeitern, behandelt die Formenkonstruktion als interne Ingenieursfunktion: 12 Formenkonstruktions- und Rezepturingenieure arbeiten im selben Gebäude an der Materialmischung, dem Formen und der Extrusion, und ein 20-köpfiges technisches Inspektionsteam misst die Ergebnisse.
Durch die hausinterne Formenkonstruktion wird die Iteration eines Werkzeugs von Wochen auf Tage verkürzt, da Zeichnungsprüfung, Hohlraumbearbeitung und Prozessrückmeldung alles unter einem Dach erfolgen.
Jede Designüberarbeitung eines gekauften Werkzeugs verläuft nach demselben langsamen Weg: Der Gummiformer leitet Ihre Änderung an eine externe Werkzeugwerkstatt weiter, die Werkstatt erstellt ein neues Angebot, passt den Auftrag in ihren Zeitplan an, bearbeitet die Kavität, versendet Testteile und wartet auf Feedback. Zwei oder drei Zyklen davon in einem einzigen Programm können ein ganzes Startfenster löschen. Ein internes Werkzeugteam überspringt die Schritte zur Angebotserstellung und Terminplanung vollständig.
Der Unterschied verstärkt sich über die gesamte Laufzeit eines Programms. Jede PPAP-Runde, jeder Materialwechsel und jede Reparatur vor Ort stößt auf dieselbe Schleife. Tosuns individuelles Formschlauchprogramm für OEM-Kühlsysteme blieb trotz einer Reihe von Compoundierungsüberarbeitungen im Zeitplan, da jede einzelne direkt vom Formel-Ingenieur an die hausinterne Werkzeugbank und nicht quer durch die Stadt verlegt wurde.
Die Toleranzkarte eines formgepressten Gummiteils wird bei der Gestaltung der Kavität festgelegt, nicht beim Schließen der Presse.
Gummi schrumpft nach dem Aushärten, und zwar nicht gleichmäßig. Je nach Polymer, Füllstoffgehalt und Härte bewegt sich eine typische EPDM- oder NBR-Mischung zwischen 1,5 und 3,5 % zwischen Hohlraum und gekühltem Teil. Ein externer Werkzeugbau wendet in der Regel einen Buchwert-Schrumpfungsfaktor auf die Kundenzeichnung an. Wenn sich das Material oder der Prozess ändert, führt diese Vermutung zu dimensionalen Fehlern. Ein hauseigener Konstrukteur wendet die am tatsächlichen Compound gemessenen Schrumpfungswerte an, überprüft das Ergebnis beim ersten Probelauf und korrigiert den Hohlraum vor Produktionsbeginn.
| Entscheidung zum Formdesign | Was es kontrolliert | Typischer Fehler bei Auslagerung |
| Toleranz für Hohlraumschrumpfung | Endgültige Außen- und Innenmaße | Teile haben bei PPAP Über- oder Untermaß; Geometrie abgelehnt |
| Trennlinie und Gratrillen | Gratdicke, Beschnittaufwand, Siegelfläche | Rissspuren und Leckstellen an den Dichtlippen der Dichtung |
| Platzierung der Entlüftung | Lufteinschlüsse, Verbindungslinien, Hohlraumfüllung | Hohlräume an den zuletzt gefüllten Ecken versagen unter Druck |
| Entwurfs- und Auswurflayout | Entformungsspannung und Teileverzug | Dünne Balgwände dehnen oder platzen beim Abisolieren |
| Hohlraumstahl und Oberflächenveredelung | Ablöseverhalten und Oberflächenbeschaffenheit | Festhalten an der Produktion; Oberflächenfehler an Dichtflächen |
Die Planungstoleranz gegenüber einem bekannten Prozess ist der Unterschied zwischen einem Gummiteil, das die Erstmusterprüfung besteht, und einem Gummiteil, das drei Runden Werkzeugoptimierungen erfordert. Eine Dichtung mit einer 0,4-mm-Dichtlippe, ein Faltenbalg mit einer 1,2-mm-Wandstärke oder eine Flanschbefestigung mit geklebten Einsätzen basieren alle auf dem Gleichen: einem Hohlraum, der von den Menschen entworfen wurde, die ihn betreiben.
 Geflanschte Gummidichtungen und -dichtungen für die Planung von Maßtoleranzen Auf dieser Produktseite werden Flansch-Gummidichtungen für mehrere Verbindungen detailliert beschrieben, was den Schwerpunkt des Absatzes auf Hohlraumdesign und Toleranzplanung unterstreicht. Überprüfen Sie Materialoptionen und Dichtungsanwendungen, um das Verbundverhalten an die vorhergesagte Schrumpfung und Fließfähigkeit anzupassen. Produkt anzeigen →
Formgeometrie und Gummimischung müssen gemeinsam entwickelt werden, da sich Schwindung, Fließ- und Bindungsverhalten bei jedem Seitenwechsel ändern.
Eine Härteanpassung von 60 auf 70 Shore A verändert das Fließverhalten und die Nachhärtungsschrumpfung. Durch den Wechsel von EPDM zu einer Silikonmischung ändern sich die Formschrägen, die Entlüftung und die Entformungsbehandlung. Wenn Compound-Entwicklung und Formenbau in unterschiedlichen Organisationen angesiedelt sind, führt jede Materialoptimierung zu einem kostspieligen Neuzuschnitt der Werkzeuge. Wenn dieselben Ingenieure beide besitzen, wird die Form entsprechend der tatsächlichen Aushärtungskurve entworfen und die Formulierung wird so angepasst, dass die Kavität sauber gefüllt wird.
Schwundausgleich is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Komplexe Teile machen die gegenseitige Abhängigkeit sichtbar. Ein Gummibalg mit dünnen Wellwänden erfordert eine präzise Strömungs- und Entformungsgeometrie; Eine gewebeverstärkte Membran benötigt kontrollierte Verformungszonen, die an der Hohlraumkontur ausgerichtet sind. Bei einer Gummi-Metall-Verbindung muss die Platzierung der Klebelinie auf die Einsatztoleranzen abgestimmt sein. Tosun ordnet seine 12 Formenbau- und Formelingenieure genau diesen Produktgruppen zu, sodass eine Zeichnungsänderung innerhalb einer Feedbackschleife bleibt.
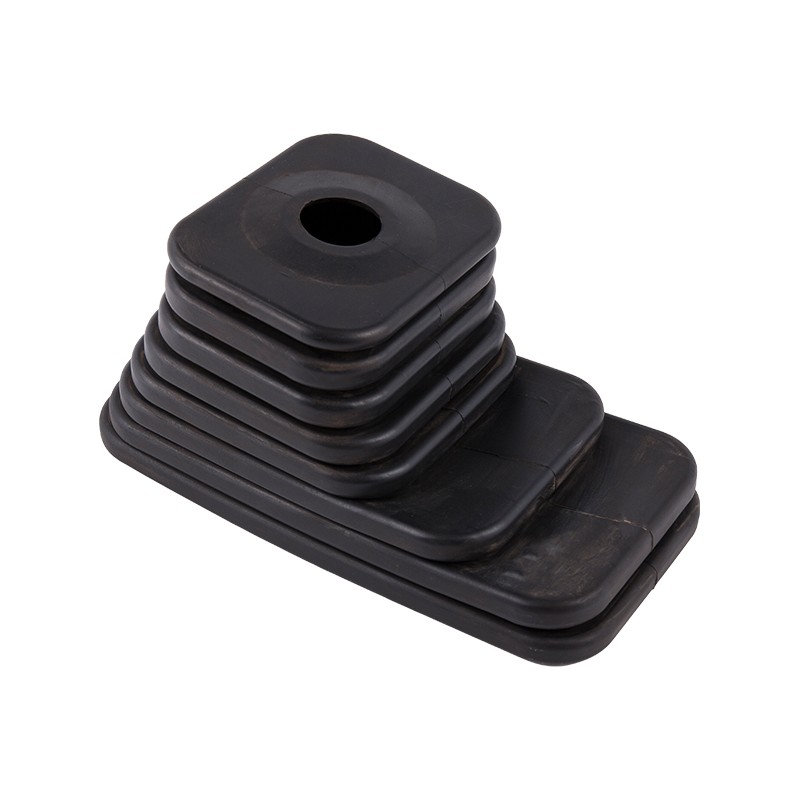
 EPDM-Schaltmanschettenbalg mit individuellem Formdesign Im vorangehenden Text werden dünne Wellwände und die Platzierung der Verbindungslinien hervorgehoben, und auf dieser Balgseite werden EPDM-Leistungsbereiche und Anpassungsoptionen spezifiziert. Es zeigt, wie interne Formenbauer mit komplexen Entformungsgeometrien für Automobilanwendungen umgehen. Produkt anzeigen →
Mit vier direkten Fragen können Sie die Fähigkeit zur hausinternen Formenkonstruktion überprüfen, ohne eine Werksbesichtigung anzufordern.
Das gleiche Audit gilt für jeden Lieferanten, den Sie bewerten. Was ein leistungsfähiger Inhouse-Shop mit Zahlen beweisen kann, kann ein ausgelagertes Modell in der Regel nicht.
| Auditbereich | Nachweis echter interner Leistungsfähigkeit | Rote Fahne |
| Ingenieurteam | Benannte Formenbau- und Formelingenieure | Wir kaufen Werkzeuge von einem Partnerbetrieb |
| Bearbeitung | Inhouse CNC, EDM or wire-cut cavity work | Sämtliche Hohlraumbearbeitungen werden an Subunternehmer vergeben |
| Revisionshistorie | Datierte Aufzeichnungen von der Änderungsanforderung bis zum Test | Keine Aufzeichnungen; Nacharbeit wurde stillschweigend aufgenommen |
| Erstmusterprüfung | Labormessung und QC-Abnahme am selben Tag | Teile werden erst nach Wochen zur Inspektion verschickt |
Wenn ein Lieferant alle vier Prüfungen besteht, verlagert sich die Kaufentscheidung vom Preis pro Werkzeug auf die Gesamtvorlaufzeit und die Qualität beim ersten Durchgang im gesamten Programm. Der gleiche Standard gilt unabhängig davon, ob es sich bei dem Teil um eine Flachdichtung oder eine Gummi-Metall-Verbindung handelt. Die geklebte Halterung stellt einfach höhere Anforderungen an das Formdesign, da sich die Einlageposition und die Klebekrone in der gleichen Kavität befinden.
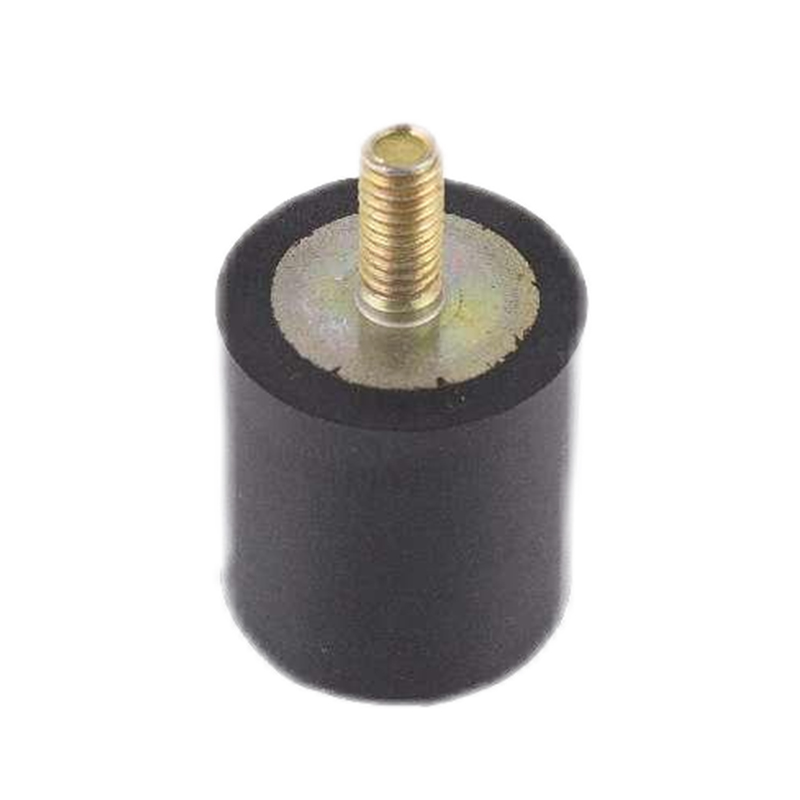
 Gummi-Vibrationsisolationshalterungen für das Design von Verbundhohlräumen Auf dieser Montageseite werden EPDM, NBR und anpassbare Verbindungen mit Einzelheiten zur Tragfähigkeit und Vibrationsisolierung aufgeführt. Es passt zur Diskussion über Gummi-Metall-Verbindungen und zeigt, wie die Position des Einsatzes und die Krone der Verbindung bei der Kavitätskonstruktion berücksichtigt werden. Produkt anzeigen →
Bei einem typischen kundenspezifischen Programm wird der erste Werkzeugentwurf in 2–4 Wochen im eigenen Haus abgeschlossen, im Vergleich zu 6–10 Wochen in einer externen Werkzeugwerkstatt. Bei Revisionen während PPAP oder nach Feldausfällen beträgt die Lücke 3–5 Tage gegenüber 2–4 Wochen pro Schleife.
Nicht von alleine. Engere Toleranzen ergeben sich aus der Gestaltung des Hohlraums entsprechend der Schrumpfung und dem Fließverhalten der tatsächlichen Masse und der anschließenden Messung der ersten Artikel mit demselben Team. Die hausinterne Formenkonstruktion schafft die Voraussetzungen für diesen Kreislauf; Es allein garantiert nicht das Ergebnis.
Ja. Auch bei einer Flachdichtung kommt es auf den Schrumpfungsausgleich, die Platzierung der Gratnut und die Lage der Trennfuge an. Einfachere Teile haben auch den geringsten technischen Spielraum, sodass eine ungenaue Kavität bereits beim ersten Produktionslauf als Ausschuss auffällt.
Stellen Sie die vier Prüffragen: Aufteilung der Mitarbeiterzahl der Ingenieure, Ort der Hohlraumbearbeitung, Revisionsaufzeichnungen und Reaktionszeit beim ersten Artikel. Ein Lieferant mit echten internen Fähigkeiten wird alle vier mit Namen, Daten und Messergebnissen beantworten.
Produktzentrum
Gummi zum Einsetzen der Bindung Extrudierte Gummiprodukte Gummischlauch Benutzerdefinierte geformte ProdukteSchnelle Links
Kontaktieren Sie uns
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Alle Rechte vorbehalten.
Custom Gummi und Kunststoff Produkte Fabrik