Branchennachrichten
Heim / Nachricht / Branchennachrichten / Von der Zeichnung bis zur Lieferung: Wie kundenspezifische Gummihersteller OEM-Entwicklungszyklen unterstützen


2026-10-12
Ein OEM-Entwicklungszyklus für eine kundenspezifische Gummikomponente beginnt, wenn ein Ingenieur eine Zeichnung veröffentlicht und eine Frage stellt: Kann dieses Teil aus diesem Material mit dieser Toleranz schnell genug geformt werden, um einen Markteinführungstermin zu gewährleisten? Bei Faltenbälgen, Dichtungen, Schläuchen und geklebten Halterungen bergen die 12 bis 18 Wochen zwischen Zeichnung und Lieferung in der Regel mehr Risiken als Kosten. Bei Jiaxing Tosun Rubber & Plastic Co., Ltd., einem kundenspezifischen Gummihersteller, der ein 15.000 Quadratmeter großes Werk in Jiaxing, China, betreibt, verkürzt sich dieses Zeitfenster auf 9 bis 10 Wochen, da Design-for-Manufacturability (DFM)-Überprüfung, Materialauswahl, Formenbau, Probenahme und Inspektion parallel und nicht nacheinander ablaufen. Der Unterschied zwischen einem Komponentenlieferanten und einem Entwicklungspartner zeigt sich in den ersten fünf Werktagen nach Eingang der Zeichnung.
Ein kundenspezifischer Gummihersteller komprimiert ein OEM-Programm, indem er sechs Arbeitsabläufe gleichzeitig ausführt: DFM, Mischungsdefinition, Werkzeugausstattung, Bemusterung, Validierung und Serienproduktion. Jeder Workstream gehört intern zu einer anderen Funktion, aber der OEM betrachtet sie als eine Zeitleiste. Das Ingenieurteam verwaltet die Annahmen zum Formfluss und zur Schrumpfung, das Materialteam mischt und testet Versuchsmischungen, die Werkzeugwerkstatt schneidet Stahl und das Inspektionsteam bereitet Messpläne vor. Wenn diese Teams einem Projektinhaber Bericht erstatten, vermeidet der OEM den klassischen Fehlermodus, bei dem eine Form eintrifft, bevor die Mischung validiert ist.
| Entwicklungsphase | OEM-Entscheidung | Aktion für Gummilieferanten | Typische Dauer |
| Zeichnungsfreigabe | Schlossgeometrie, Toleranzen, Oberflächenbeschaffenheit | DFM-Überprüfung, Formbarkeitsprüfung, Schrumpfungseingabe | 3-5 Tage |
| Materialdefinition | Stellen Sie Temperatur-, Flüssigkeits-, Ozon- und Lastanforderungen ein | Verbundempfehlung mit Testdaten | 5-7 Tage |
| Werkzeugdesign | Genehmigen Sie das Formenkonzept und die Anzahl der Kavitäten | Stahlsorte, Trennlinie, Anschnittposition | 7-14 Tage |
| Probenahme | Passgenauigkeit, Funktion und Abdichtung prüfen | Musterformteil, Maßbericht, erster Artikel | 10-21 Tage |
| Validierung | Abnahme der Ausdauer- und Umwelttests | Chargenprüfung, Materialzertifikate, PPAP-Datei | 2-4 Wochen |
| Produktionsrampe | Planen Sie Linienversorgung und Sicherheitsbestand ein | Prozesskontrolle, Endkontrolle, Verpackung | Kontinuierlich |
Beachten Sie die Überlappung. Die DFM-Überprüfung wird abgeschlossen, während der OEM noch den Arbeitszyklus finalisiert, und die Formkonstruktion beginnt, bevor die Validierung der Mischung abgeschlossen ist, wenn der Lieferant parallel Versuche durchführt. Für eine geformte Abdeckung wie eine Schaltmanschette oder einen Federbalg wird später für die Serienproduktion dieselbe Form verwendet, die auch den ersten Artikel produziert, sodass Freigabemuster die tatsächliche Prozessfähigkeit widerspiegeln.
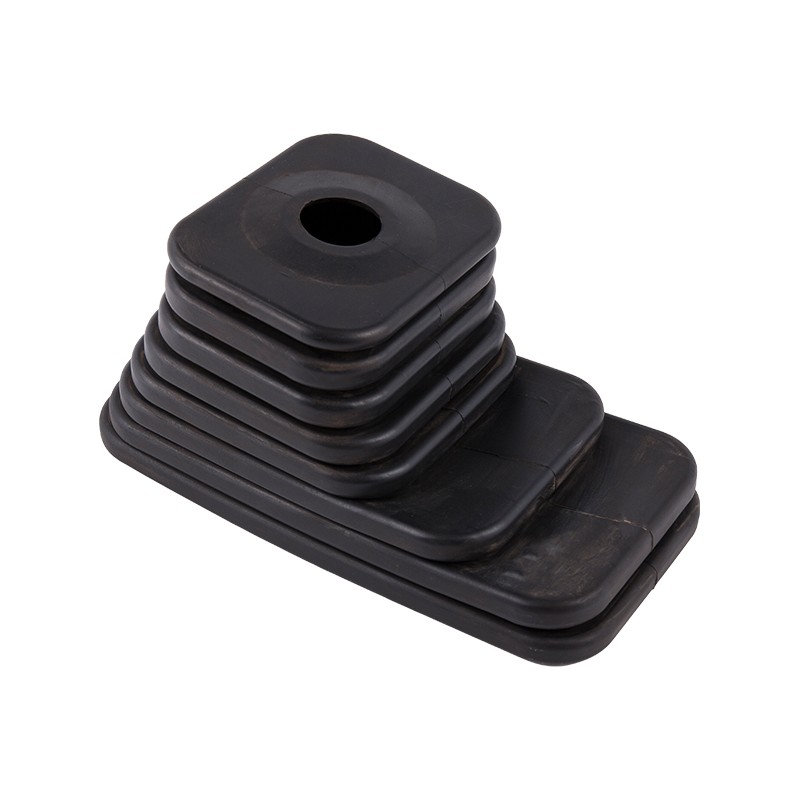
 EPDM-Schaltmanschettenbalg-Staubschutz für Automobilanwendungen Dieser EPDM-Faltenbalg schützt Schaltsysteme mit einer Temperaturbeständigkeit von -40 °C bis 150 °C. Sein flexibles Design eignet sich für Personen-, Nutz- und Geländefahrzeuge und ist daher bei der Prüfung der Formgenehmigung für Erstmuster relevant. Produkt anzeigen →
Sobald das DFM abgemeldet ist, werden die Werkzeuge dorthin verschoben Formproduktionslinie In derselben Woche genehmigt der OEM das Formenkonzept.
Die Geschwindigkeit und Qualität des DFM-Feedbacks geben einem OEM Aufschluss darüber, ob ein kundenspezifischer Gummihersteller den Entwicklungszyklus schützen oder ihn in Anspruch nehmen wird. Ein fähiger Lieferant antwortet innerhalb von drei bis fünf Arbeitstagen mit konkreten Angaben: Formschräge, Trennlinie, Wandstärkengleichgewicht und Formschrumpfungswerten. EPDM weist eine lineare Formschrumpfung von etwa 1,8 bis 2,5 Prozent auf; Silikon kann 3,0 bis 3,5 Prozent erreichen. Wird die Kavität ohne Schrumpfkompensation geschnitten, kann sich eine 50 Millimeter dicke Dichtlippe um mehr als einen Millimeter verschieben, was zum Nichtbestehen einer Dichtheitsprüfung führt.
Beim Design für die Herstellbarkeit von Gummi muss überprüft werden, ob jedes geometrische Merkmal innerhalb der angegebenen Toleranzen geformt, entformt und gemessen werden kann, bevor Stahl geschnitten wird.
Durch die Materialauswahl werden Formdesign, Aushärtungszyklus und Stückpreis festgelegt. Daher sollte ein kundenspezifischer Gummihersteller die Mischung vorschlagen, bevor er ein Angebot für das Werkzeug abgibt. In der Zeichnung wird oft ein generisches Elastomer genannt; Der Lieferant wandelt dies in eine spezifische Mischung mit einer Shore-A-Härte, einem Servicefenster und Druckverformungsrestzielen um. EPDM ist ozon- und witterungsbeständig von -50 °C bis 150 °C und eignet sich für Kühlerschläuche, Türdichtungen und Faltenbälge. Silikon behält die Flexibilität von -60 °C bis 230 °C für elektrische Dichtungen und Kappen. NBR eignet sich für Öl und Kraftstoff. Naturkautschuk absorbiert Vibrationen als Halterungen und Stoßfänger.
| Elastomer | Leistungsspektrum | Schlüsselstärke | Typische OEM-Teile |
| EPDM | -50°C bis 150°C | Ozon-, Wetter- und Wasserbeständigkeit | Kühlerschläuche, Türdichtungen, Faltenbälge |
| Silikon | -60°C bis 230°C | Thermische Stabilität, geringer Druckverformungsrest | Dichtungen, Kappen, elektrische Abdichtung |
| NBR | -30°C bis 100°C | Öl- und Kraftstoffbeständigkeit | Ölschläuche, Kraftstoffdichtungen |
| Naturkautschuk | -50°C bis 80°C | Elastizität und Reißfestigkeit | Schwingungsdämpfer, Stoßstangen |
Wenn eine Flanschdichtung Druck und Wärme in derselben Verbindung aushalten muss, ist EPDM mit niedrigem Druckverformungsrest die übliche Basis. Das Prüflabor sollte vor der Formfreigabe Daten zum Druckverformungsrest und zur Volumenquellung bereitstellen.
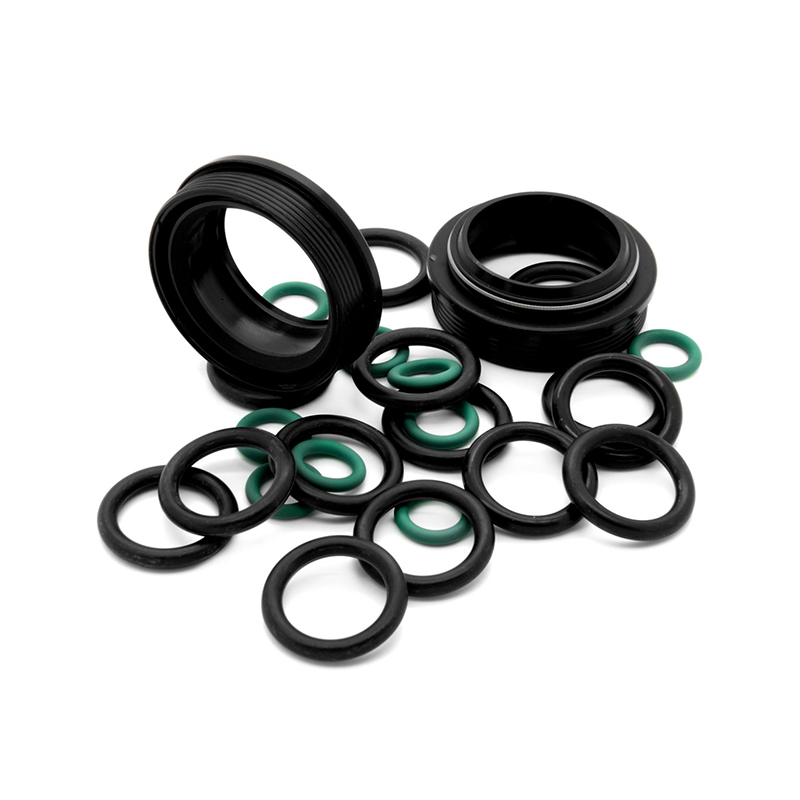
 Geflanschte Gummidichtungen und -dichtungen in verschiedenen Elastomeroptionen Diese Dichtungsauswahl umfasst EPDM, NBR, Silikon, FKM und mehr mit Anwendungen in der Flüssigkeits- und Druckdichtung. Druckverformungsrestdaten sind für Flanschverbindungen wichtig und passen daher in den Kontext der Materialvalidierung vor der Formfreigabe. Produkt anzeigen →
Durch die parallele Bemusterung, bei der sich Formenbau, Materialversuche und Maßprüfung überschneiden, verkürzt sich der OEM-Entwicklungszyklus von etwa 18 Wochen auf etwa 10 Wochen. Ein herkömmliches Programm läuft nacheinander ab: Warten auf die Form, warten auf das Material, warten auf den Prüfbericht. Bei der parallelen Probenahme wird Werkzeugstahl geschnitten, während die Verbundcharge gemischt wird, und die ersten Schüsse werden in derselben Woche gemessen, in der die Form poliert wird.
Die Gesamtdauer verringert sich von 18 Wochen auf 10 Wochen, da keine Phase auf den Abschluss der vorherigen wartet. Bei kontinuierlichen Profilen verschiebt sich die gleiche parallele Logik auf die Produktionslinie für Gummiextrusion , wo Matrizenversuche die Formenversuche ersetzen.
Ein kundenspezifischer Gummihersteller erhält die OEM-Lieferrolle nur dann, wenn die Serienproduktion die gleichen Toleranzen einhält, die die genehmigten Muster aufwiesen. Beim Scale-up scheitern kleine Zulieferer: Ein Teil, das im Musterraum perfekt gemessen wurde, driftet, wenn dieselbe Form unter Produktionsdruck läuft. Tosun mildert dieses Problem mit mehr als 250 Mitarbeitern, darunter 12 Formenbau- und Rezepturingenieure und einem 20-köpfigen technischen Inspektionsteam, in einem 18.000 Quadratmeter großen Gebäude.
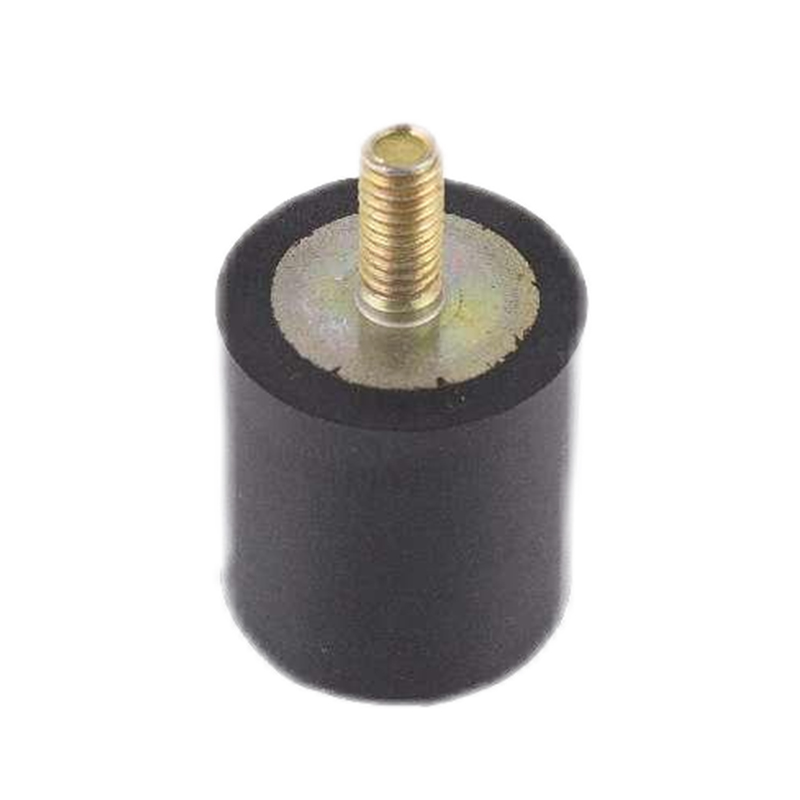
Das Inspektionsteam erfasst Material, in Bearbeitung befindliche Teile und Fertigwaren, und das Labor vor Ort unterstützt die Testanfragen, die OEM-Kunden normalerweise in ihrem PPAP stellen. Schwingungsdämpfer sind der klarste Fall mit mehreren Materialien: Ein Stahleinsatz, ein Gummielement und eine ausgehärtete Schnittstelle werden zu einer Komponente, die wiederholten Belastungszyklen standhalten muss.
 Schwingungsisolierende Gummilager für Fahrzeuge und Industrieanlagen Diese Halterungen kombinieren Gummi mit Stahleinsätzen für Motor-, Kabinen- und Getriebeanwendungen und bieten eine hohe Belastbarkeit und Vibrationsdämpfung. Sie veranschaulichen Teile aus mehreren Materialien, die für die PPAP-Dokumentation und die Materialzertifizierungsanforderungen relevant sind. Produkt anzeigen →
Der Produktionsteilgenehmigungsprozess ist das Dokumentationspaket, das ein OEM verwendet, um zu bestätigen, dass ein Zuliefererprozess Teile konsistent innerhalb der Zeichnungstoleranzen produzieren kann. Es umfasst Maßberichte, Materialzertifikate und Fähigkeitsdaten.
Die Liefertreue hängt von der Materialplanung ab, nicht vom Glück. Ein bestätigter Zeitplan mit Musterberichten und Chargentestergebnissen gibt dem OEM-Käufer ein klares Signal, dass der Starttermin gesichert ist.
Eine fünfminütige Checkliste, bevor eine Zeichnung Ihren Schreibtisch verlässt, verhindert die häufigsten Verzögerungen im Entwicklungszyklus von OEM-Gummi.
Für ein geformtes EPDM- oder Silikonteil beträgt ein typischer Zyklus 12 bis 18 Wochen. Mit paralleler Bemusterung und einer integrierten Werkzeugwerkstatt kann das gleiche Teil PPAP in 9 bis 11 Wochen erreichen, abhängig von der Geometriekomplexität und der Anzahl der Iterationsrunden.
In der Zeichnung sollten Funktionstoleranzen, Betriebstemperaturbereich, Flüssigkeits- oder Medienbelastung, Härte in Shore A, erforderliche Zertifizierungen und Jahresvolumen angegeben werden. Das Hinzufügen der Betriebsumgebung hilft dem Hersteller, vor Beginn der Werkzeugbereitstellung das richtige Elastomer zu empfehlen.
Ein leistungsfähiger Hersteller verfügt über ein spezielles Inspektionsteam, ein Testlabor, In-Prozess-Kontrollen und eine PPAP-Dokumentation. Tosun beispielsweise verfügt über 20 Mitarbeiter für technische Inspektionen und ein Labor vor Ort, um für jede Charge Materialzertifikate und Maßberichte auszustellen.
Formteile verwenden geschlossene Hohlräume und eignen sich für Faltenbälge, Dichtungen, Stopfen und geklebte Halterungen. Extrudierte Teile laufen durch eine Düse, um kontinuierliche Profile wie Dichtungsstreifen und Kanaldichtungen zu bilden. Die Auswahl ändert die Werkzeugzeit, die Sampling-Logik und das DFM-Feedback, das Sie erhalten.
Produktzentrum
Gummi zum Einsetzen der Bindung Extrudierte Gummiprodukte Gummischlauch Benutzerdefinierte geformte ProdukteSchnelle Links
Kontaktieren Sie uns
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Alle Rechte vorbehalten.
Custom Gummi und Kunststoff Produkte Fabrik