Branchennachrichten
Heim / Nachricht / Branchennachrichten / Kundenspezifische Gummiextrusion vs. Formen: Die wichtigsten Unterschiede und wie man sich entscheidet


2026-10-05
Ein Beschaffungsingenieur sendet eine Ausschreibung für ein EPDM-Dichtungsprofil und erhält zwei sehr unterschiedliche Angebote: eines von einem Extruder, eines von einem Spritzgießer. Die extrudierte Version kostet weniger pro Meter, kann aber nicht an jedem Ende eine 90-Grad-Biegung bilden. Die geformte Version bewältigt die Biegung problemlos, verursacht jedoch einen um ein Vielfaches höheren Werkzeugaufwand. Das ist die praktische Realität der kundenspezifischen Gummiextrusion im Vergleich zum Formen: zwei Prozesse, die mit der gleichen Mischung beginnen, sich aber hinsichtlich Geometrie, Kosten, Toleranzen und Vorlaufzeit völlig unterscheiden.
Kerndefinition
Bei der Gummiextrusion handelt es sich um einen kontinuierlichen Profilformungsprozess: Unvulkanisierter Gummi wird durch eine Düsenöffnung gepresst, wobei der Querschnitt über die gesamte Länge gleich bleibt. Beim Gummiformen handelt es sich um einen kavitätsbasierten Batch-Prozess: Jedes Teil wird unabhängig in einem geschlossenen Werkzeug unter Hitze und Druck geformt.
Das Formen ist immer dann die richtige Wahl, wenn das Teil eine dreidimensionale Form hat, die nicht durch eine Matrize gezogen werden kann; Extrusion ist die richtige Wahl, wenn es sich bei dem Teil um eine lange Dichtung mit konstantem Profil, einen Randstreifen oder einen Schlauch handelt.
Beim Formpressen wird ein vorgeformter Compound-Rohling in einen offenen Hohlraum gelegt, die Presse schließt sich, der Gummi wird durch Wärme ausgehärtet und entlang der Trennlinie bilden sich Grate. Transfer- und Spritzgussverfahren folgen dem gleichen Kavitätsprinzip, unterscheiden sich jedoch darin, wie die Masse in das Werkzeug gelangt. Beim Extrudieren hingegen wird eine Schnecke oder ein Stößel verwendet, um einen durchgehenden Streifen durch eine geformte Öffnung zu drücken. Anschließend wird das Profil in einem Heißluftofen, einem Salzbad oder einem Autoklaven ausgehärtet, bevor es auf Länge geschnitten wird.
Die Entscheidung beginnt mit der Teilezeichnung, nicht mit dem Material. Auf beiden Wegen werden EPDM, Silikon, Naturkautschuk und die meisten synthetischen Verbindungen akzeptiert. Entscheidend für den Prozess ist, ob die Geometrie kontinuierlich und prismatisch oder diskret und dreidimensional ist.
Benötigt ein Teil einen identischen Querschnitt für zwei Meter, ist Extrusion das einzig wirtschaftliche Verfahren; Wenn Hinterschneidungen, abgestufte Durchmesser, Vorsprünge oder eingeformte Einsätze erforderlich sind, ist ein Formen erforderlich.
Durch Extrusion entsteht eine unbegrenzte Länge eines festen Querschnitts. Das Profil kann massiv, hohl oder mit einem zweiten Material koextrudiert sein, die Form kann sich jedoch über die Länge nicht ändern. Beim Formen wird bei jedem Zyklus ein geschlossener dreidimensionaler Hohlraum reproduziert, sodass Merkmale wie Innengewinde, Montageflansche und gewebeverstärkte Membranen möglich werden. Die folgende Tabelle vergleicht die beiden Prozesse anhand von fünf technischen Attributn.
Prozessfähigkeitsvergleich, Skala 0-10
Höher ist in jeder Hinsicht besser. Die Bewertungen sind Richtungsvergleiche für typische kundenspezifische Gummiprojekte.
Als Faustregel gilt: Bleibt der Querschnitt über mehr als 300 mm gleich, gewinnt fast immer die Extrusion bei den Kosten. Wenn die Form entlang der Länge variiert, ist das Formen der einzige Weg.
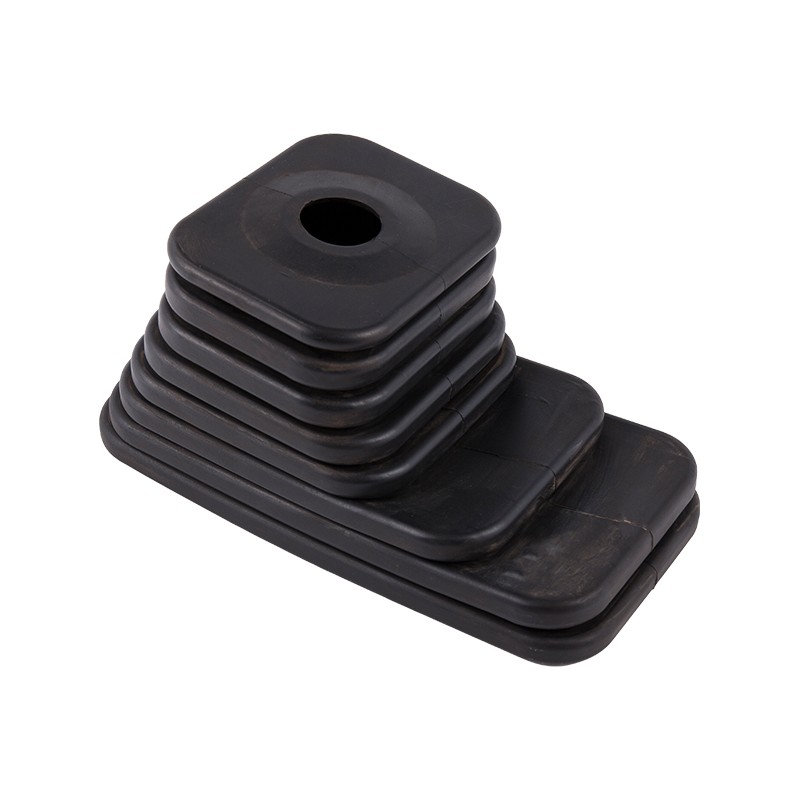
Nehmen Sie einen Gummibalg, der als Staubschutz für die Gangschaltung verwendet wird: Seine Windungen ändern den Durchmesser entlang der Achse, sodass kein gerader Stempel ihn herstellen könnte. Dieses Teil wird in einem zweiteiligen Hohlraum geformt, und die gleiche Logik gilt für Kabeltüllen, Kappen und Vibrationshalterungen.
 EPDM-Gummi-Schaltmanschettenbalg-Staubschutz Dieser EPDM-Faltenbalg eignet sich für Schaltstaubabdeckungen mit unterschiedlichen Durchmessern und ist für komplexe Formen geformt, die durch Extrusion nicht hergestellt werden können. Es bietet bewährte Wetter- und Ozonbeständigkeit für den Einsatz im Automobilbereich. Produkt anzeigen →
Extrusionsdüsen kosten nur einen Bruchteil einer Kompressionsform mit mehreren Kavitäten, aber die Kostenkurven pro Teil kreuzen sich, wenn das Volumen steigt und sich das geformte Werkzeug amortisiert.
Eine einfache Extrusionsdüse für ein Voll- oder Hohlprofil kostet typischerweise Hunderte von Dollar, während eine Produktionskompressions- oder Transferform mit Hohlraumeinsätzen normalerweise Tausende von Dollar kostet. Die Extrusion beginnt außerdem schneller mit der Produktion, da die Werkzeugerprobung kürzer ist als die Formprobenentnahme. Sobald ein geformtes Werkzeug jedoch den stabilen Zustand erreicht, sind Zykluszeiten von einer bis fünf Minuten pro Aushärtung typisch für mittelgroße Teile, und Werkzeuge mit mehreren Kavitäten vervielfachen die Leistung pro Zyklus. Ab etwa 50.000 Teilen pro Jahr kann das Spritzgießen daher bei geometrisch komplexen Teilen zu niedrigeren Stückkosten führen.
Abhängig von der Anzahl der Hohlräume kann das gleiche Teil auf beiden Seiten der Überkreuzung landen. Bei einer Form mit vier Kavitäten werden die Werkzeugkosten auf vier Teile pro Zyklus aufgeteilt, was die Gewinnschwelle im Vergleich zu einem Werkzeug mit einer Kavität senkt. Diese Spannen stammen aus typischen Projektangeboten und nicht aus einer Festpreisliste; Die genauen Zahlen variieren je nach Profilgröße, Anzahl der Hohlräume und Mischung. Entscheidend ist die Form der Kostenkurve, nicht der genaue Schnittpunkt.
Formteile haben eine bessere Kontrolle über kritische Dichtflächen, da der Hohlraum jede Oberfläche fixiert, während extrudierte Profile geringere Querschnittstoleranzen aufweisen und Einsätze während des Prozesses nicht festhalten können.
| Attribute | Extrusion | Formen |
| Querschnittstoleranz | /- 0,3–0,8 mm typisch | /- 0,1–0,3 mm bei kritischen Abmessungen |
| Schnittlängentoleranz | /- 1-2 mm | Teilehöhe durch Kavität fixiert |
| Metall- oder Kunststoffeinsätze | Inline nicht möglich | Wird während der Aushärtung eingeklebt |
| Hinterschneidungen und Nebenaktionen | Nicht möglich | Mit Schiebern oder Klappkernen möglich |
| Oberflächenstruktur | Gestanztes Finish | Hohlraumkontrolliert, texturierbar |
Für eine Türdichtung für Nutzfahrzeuge sorgt das extrudierte Wulstprofil für den kostengünstigen konstanten Querschnitt, während das geformte Eckstück den engen Radius erzeugt, den eine gerade Matrize nicht erreichen kann. Die meisten Dichtungssysteme für Kraftfahrzeuge verwenden beides.
Auch die Härte verschiebt das Gleichgewicht. Sehr weiche Verbindungen unter 30 Shore A lassen sich beim Formen leichter kontrollieren, da der Hohlraum die Oberfläche während der Aushärtung stützt; Das Extrudieren sehr weicher Profile erfordert eine sorgfältige Handhabung, um Verformungen vor der Vulkanisation zu vermeiden.
Die Toleranzgeschichte ist kein einfacher Gewinn für die Formgebung. Die Extrusion sorgt für eine hervorragende Konsistenz entlang der Zugrichtung und wird häufig für lange gerade Dichtungsstrecken bevorzugt, bei denen das Zusammenfügen geformter Segmente zu Leckpfaden führen würde. Auf Tosuns Extrusionsproduktionslinie , Profile werden kontinuierlich vulkanisiert und dann auf Kundenlängen zugeschnitten, was die Wirtschaftlichkeit für Teile, die in Metern statt in Millimetern gemessen werden, attraktiv hält.
Der richtige Prozess wird durch vier Einschränkungen bestimmt: erforderliche Geometrie, Jahresvolumen, Maßtoleranz und ob Einsätze oder Multimaterialabschnitte benötigt werden.
Die meisten falschen Prozessentscheidungen entstehen dadurch, dass zuerst die Geometrie und dann das Volumen bepreist werden. Kehren Sie diese Reihenfolge um, und die Entscheidung wird klarer.
Bei einer kleinen Tülle, die ein durch eine Blechplatte verlaufendes Kabel abdichtet, ist die Geometrie kurz, die Wand dünn und die Anzahl der Teile oft hoch. Diese Kombination deutet auf das Spritzgießen hin, da sich ein Werkzeug mit mehreren Kavitäten schnell amortisiert. Für einen meterlangen Kanal, der ein Fensterglas hält, ist Extrusion der einzig sinnvolle Weg.
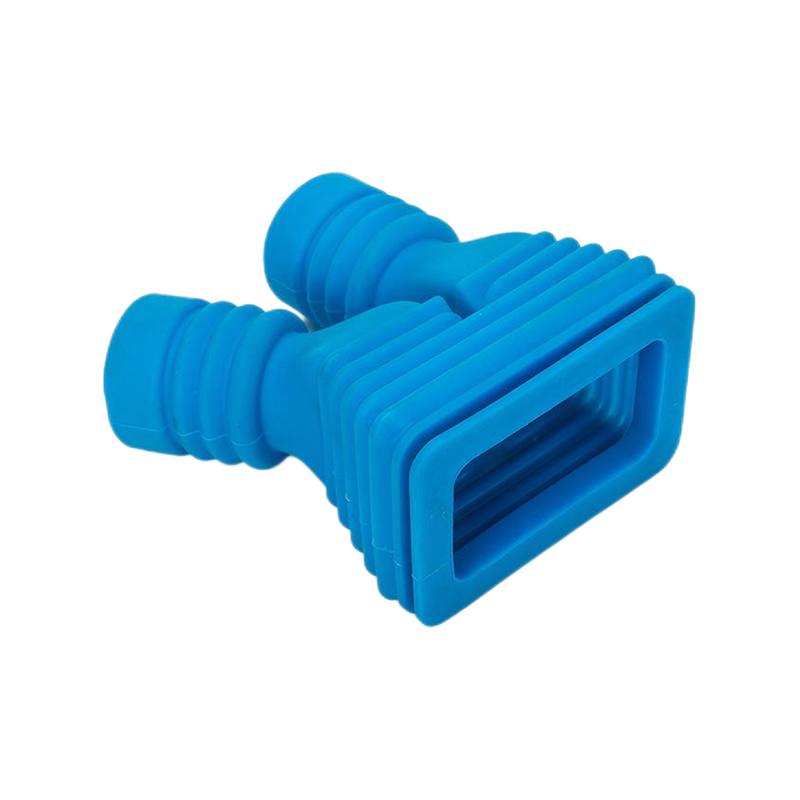
 Anpassbare Gummitülle zum Schutz von Kabeln und Leitungen Eine geformte Tülle schützt Kabel, die durch Panels verlaufen, und ist ideal für die Massenproduktion. Erhältlich in EPDM, NBR, CR oder NR mit einstellbarer Härte und mehreren Größen. Produkt anzeigen →
Die kostengünstigste kundenspezifische Gummikomponente kombiniert oft einen extrudierten konstanten Abschnitt mit geformten Ecken, Enden oder geklebten Einsätzen, was bedeutet, dass der Hersteller beide Prozesse im eigenen Haus durchführen sollte.
Jiaxing Tosun Rubber & Plastic Co., Ltd. betreibt Materialmischung, Schlauchvorbereitung, Formen und Extrusion an einem Standort mit 12 Formenbau- und Formulierungsingenieuren und einem 20-köpfigen technischen Inspektionsteam. Diese Kombination ist wichtig, weil ein Hybridteil, wie etwa ein Kühlmittelschlauch mit geformten Winkelstücken auf einer extrudierten geraden Strecke, einen einzigen technischen Verantwortlichen für Toleranz und Lieferung benötigt und nicht zwei Lieferanten, die eine Klebeverbindung aushandeln.
Zu den gängigen Hybridbeispielen gehören:
Wenn ein einziger Lieferant sowohl die Extrusionsdüse als auch die Pressform kontrolliert, wird der Übergang zwischen den Prozessen am Reißbrett entworfen und nicht am Fließband geflickt. Umgeformte und extrudierte Verbindungen werden vor der Freigabe als vollständige Baugruppen getestet.
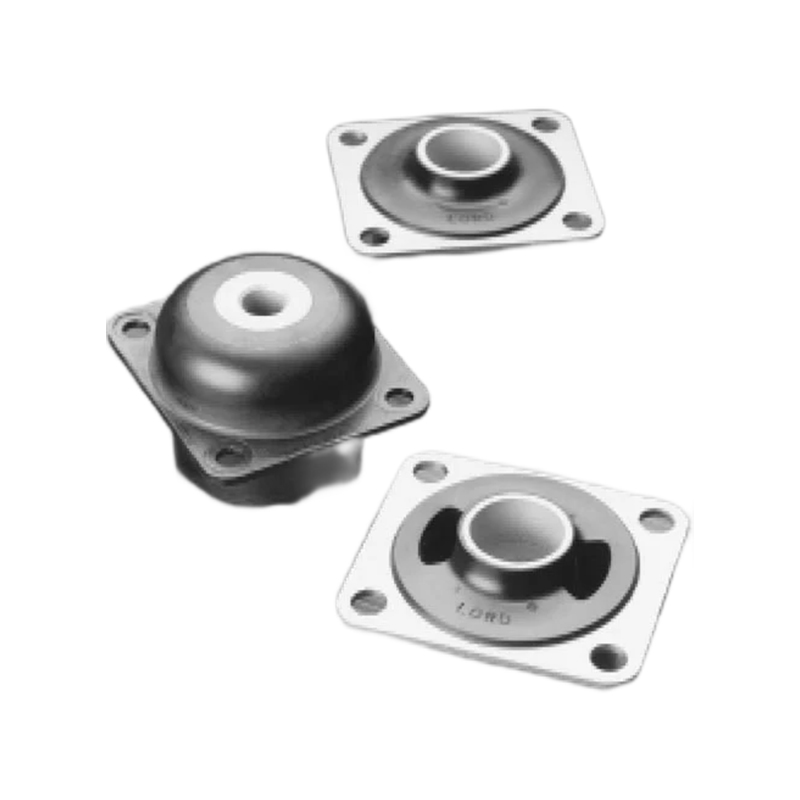
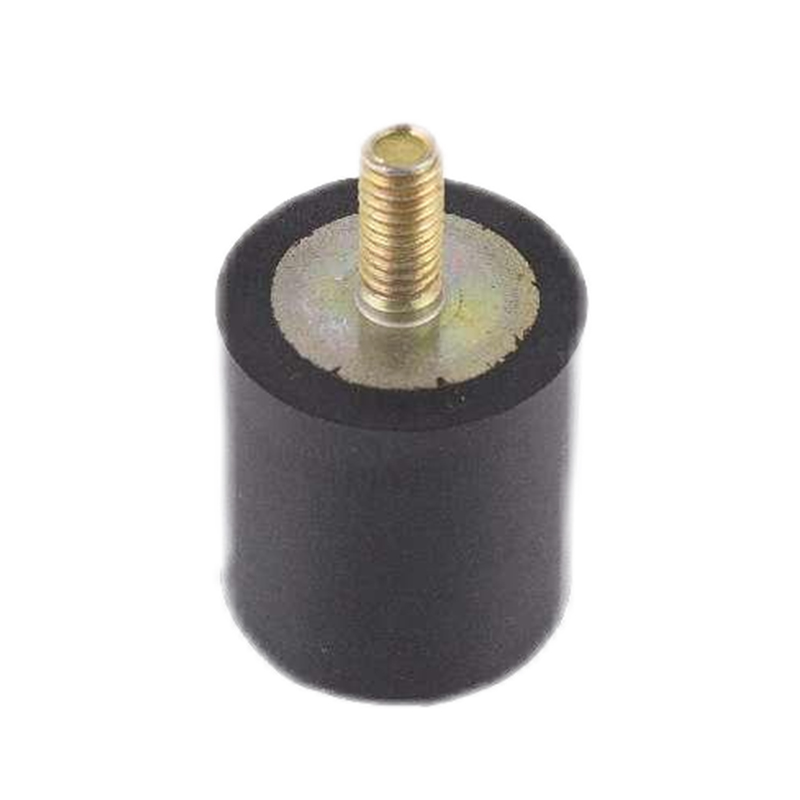
Auch hier kommt die Klebkompetenz ins Spiel. Eine geformte Gummi-Metall-Halterung, die Vibrationen absorbiert, trägt einen Einsatz, der während der Aushärtung ausgerichtet bleiben muss; Eine extrudierte Wetterdichtung trägt überhaupt keine Einlage. Das Verständnis darüber, wo die Einlage platziert wird, entscheidet in der Regel darüber, welche Formvariante im Unternehmen zum Einsatz kommt Formproduktionslinie .
 Extrudierte Fenster- und Türdichtungen aus verschiedenen Elastomeren Diese extrudierten Dichtungen bieten Wetterschutz für Türen und Fenster im Transport-, Bau- und Schifffahrtsbereich. Wählen Sie zwischen EPDM, CR, Silikon oder FKM mit anpassbaren Farben. Produkt anzeigen →
Nein. Durch die Extrusion wird ein kontinuierliches Profil gebildet und ein Einsatz kann nicht innerhalb der Matrize positioniert werden. Die Einsätze werden entweder während des Aushärtezyklus eingegossen oder anschließend in einem zweiten Arbeitsgang verklebt.
Beim Formen werden in der Regel engere Toleranzen bei kritischen dreidimensionalen Merkmalen erreicht, wobei 0,1 bis 0,3 mm bei hohlraumgesteuerten Abmessungen üblich sind. Die Extrusion behält eine präzise Querschnittsgeometrie in Zugrichtung bei, weist jedoch geringere Profiltoleranzen auf, normalerweise 0,3–0,8 mm.
Nein. Beim Extrudieren fallen geringere Werkzeugkosten an, aber das Spritzgießen kann bei hohen Stückzahlen pro Teil günstiger werden, da Werkzeuge mit mehreren Kavitäten mehrere Teile pro Zyklus aushärten und sekundäre Verbindungsschritte bei komplexen Geometrien entfallen.
Ja. Lieferanten, die beide Prozesse anwenden, wie etwa Jiaxing Tosun Rubber & Plastic Co., Ltd., können Hybridbaugruppen mit extrudierten Abschnitten und geformten Details unter einem Qualitätssystem entwerfen, was Toleranzen, Tests und Lieferung vereinfacht.
Kurze Antwort: Extrusion für lange konstante Profile, Formen für komplexe 3D-Teile und ein Hybridansatz, wenn beide Features in einer Baugruppe erscheinen.
Produktzentrum
Gummi zum Einsetzen der Bindung Extrudierte Gummiprodukte Gummischlauch Benutzerdefinierte geformte ProdukteSchnelle Links
Kontaktieren Sie uns
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Alle Rechte vorbehalten.
Custom Gummi und Kunststoff Produkte Fabrik